


Hammasratta saab valmistada kahel põhimõtteliselt erineval viisil.Sepistaminealgab kuumutatud terasest toorikuga, mis on surve all plastiliselt deformeerunud - rõngaste jaoks, tavaliselt rõngasvaltspingil, mis venitab tooriku õmblusteta kontsentriliseks rõngaks.Valaminealgab vormi valatud sulaterasest, kus see tahkub rõngakujuliseks. Mõlemad marsruudid jõuavad hammasrataste toorikuni, mida seejärel töödeldakse ja kuumtöödeldakse, kuid metalli sisemine struktuur on täiesti erinev ja see erinevus määrab, kuidas rõngas koormuse all töötab, kui kaua see kestab ja kui palju see maksab.
Sisemine struktuur: tegelik erinevus
Kõige olulisem erinevus pole väljastpoolt näha. Sepistatud rõngal on atihe, sepistatud struktuurpeaaegu täistihedusega - tavaliselt umbes 99,8% - ja sepistamise survejõud sulgevad kõik väikesed tühimikud, mis olid algtoorikus. Metallist terade vool on piklik ja kulgeb ringjooneliselt, järgides rõnga kontuuri ja hammasratta hammaste koormuse suunda. Valatud rõngas tahkub vedelast metallist, seega on selle teraline struktuur dendriitne ja juhuslik ning see võib sisaldada poorsust, kokkutõmbumisõõnsusi ja inklusioone – tihedus on tavaliselt alla 98%. Nendest sisemistest tühikutest tekivad väsimuspraod. Miljoneid koormustsükleid läbiva hammasratta puhul on tihe, teradega joondatud struktuur otsene eelis.
Mehaanilised omadused: numbrid räägivad lugu
Selle struktuurse erinevuse tõttu on sepistatud ja valatud hammasrattarõngastel mehaanilistes omadustes selge lünk, isegi kui need on valmistatud samast sulamist. Tüüpilise legeerterase (nt 42CrMo) puhul saavutab sepistatud rõnga tõmbetugevus pärast karastamist ja karastamist ligikaudu 950–1100 MPa, voolavuspiirini 600–900 MPa ja löögitugevuseni 40–80 J temperatuuril –40 kraadi. Võrreldava keemiaga valatud terasrõngas saavutab samal temperatuuril umbes 800–950 MPa tõmbetugevuse, 300–450 MPa saagise ja 10–25 J löögi. Väsimisiga on vahe kõige olulisem: sepistatud rõngad kestavad tavaliselt tsüklilise koormuse korral kaks kuni kolm korda kauem, kontakti väsimuspiirid on 20% kõrgemad ja paindeväsimuspiirid 15–30% kõrgemad kui valatud ekvivalendid. Väliteeninduses on sepistatud hammasrattarõngaste kasutusiga sageli 1,5–2 korda pikem kui sama rakenduse puhul valatud rõngaste kasutusiga.
Suurus ja geomeetria: kus valamine võidab
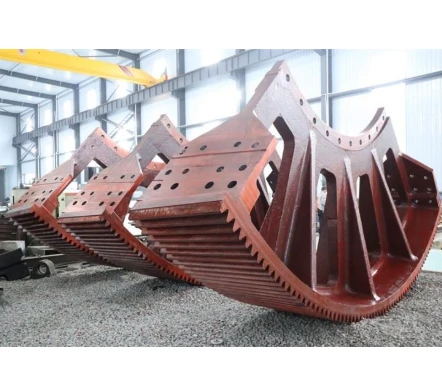
Sepistamine ei ole alati parem valik ja esimene piirang on suurus. Rõngasvaltsimisveskitel ja sepistamispressidel on läbimõõdu ja kaalu ülempiir, mistõttu väga suuri hammasrattaid – ümbermõõduga hammasrattaid, mis käitavad pöördpõletusahjusid, kuulveskeid ja suuri kuivateid, mille läbimõõt on sageli mitu meetrit kuni üle kümne meetri – ei ole lihtsalt otstarbekas sepistada. Valamisel seda piirangut pole ja väga suuri rõngaid saab valada ühes tükis või sissesegmendidmis on transportimiseks ja paigaldamiseks poltidega kokku keeratud. Valamine võimaldab ka peaaegu võrgukujulist geomeetriat, sealhulgas ribisid, esiosasid ja keerulisi ristlõikeid, mis nõuavad sepistatud tooriku rasket töötlemist. Tsemendiahju aeglase kiirusega suure pöördemomendi ümbermõõduga hammasratta jaoks on sageli inseneri- ja majanduslik valik valatud terasrõngas.
Kulud ja teostusaeg
Sepistatud rõngad on valmis detaili kilogrammi kohta kallimad. Sepistamisprotsess ise nõuab tööriistu, presse ja rõngasvaltsimise seadmeid ning tooriku töötlemisvaru on tavaliselt suurem, kuna see ei ole peaaegu võrgukujuline – materjali kasutamine on väiksem ja töötlemiseks kulub rohkem tunde. Valatud rõngad kasutavad materjali tõhusamalt, neid saab toota vähema töötlusega ning need on keskmises ja suures suuruses üldiselt odavamad, eriti kui disain on juba välja kujunenud. Juhtimisajad järgivad sama skeemi: valurõnga saab sageli valmistada ja tarnida kiiremini kui sepistatud samaväärset, eriti suurte läbimõõtude puhul, kus sepistamisvõimsus on broneeritud palju varem. Kompromiss seisneb selles, et ostja maksab sepistatud sõrmuse eest rohkem, kuid saab pikema elueaga ja väsimuskindlama osa.
Rakenduse sobitamine
Õige valik sõltub töökohustusest.Sepistatud hammasrattarõngadeelistatakse seal, kus domineerivad töökindlus ja väsimus: tuuleturbiini käigukastid, kaevandusveoautode rattaajamid, kosmose- ja kaitseülekanded, kiired käigukastid, täppistööpingid ning tugevalt koormatud hammasrattad ja väikesed hammasrattad. Nendes rakendustes on planeerimata rike kulukas ning koormus tsükliline ja sageli kiire.Valatud hammasrattarõngadon praktiline valik väga suurte, aeglase kiirusega ja suure pöördemomendiga ajamite jaoks: pöördahjude ja kuulveskite ümbermõõt hammasrattad, suured suhkruveski ajamid, süvendusrattad ja rasked kraana pöördrõngad. Kaasaegne valatud teras, kui see on korralikult normaliseeritud, lõõmutatud ning karastatud ja karastatud, võib pakkuda tõmbetugevust ja löögitugevust, mis läheneb sama klassi sepistatud rõngale, kuid see ei suuda vastata korralikult sepistatud detaili väsimuse ja sisemise tihedusega.
Kuumtöötlus ja kvaliteedikontroll
Mõlemad protsessid tuginevad lõppomaduste saavutamiseks kuumtöötlemisele ja kvaliteedikontroll on koht, kus hea tarnija eraldub kehvast tarnijast. Sepistatud rõngad normaliseeritakse tavaliselt pärast sepistamist, seejärel kustutatakse ja karastatakse, et saavutada vajalik kõvadus ja sitkus ning paljud ostjad nõuavadultraheli testimine (UT) ja magnetosakeste testimine (MT)100% toodangust, et veenduda, et puuduvad sisemised või pinnadefektid. Valatud rõngad vajavad normaliseerimist ja lõõmutamist, et rafineerida valatud terad ja leevendada tahkumisest tekkivat jääkpinget, millele järgneb karastamine ja karastamine; kuna valandid sisaldavad tõenäolisemalt varjatud poorsust, on radiograafiline või ultrahelikontroll veelgi olulisem. Valatud rõngas, mis jätab korraliku kuumtöötluse või ülevaatuse vahele, on palju riskantsem osa, kui selle spetsifikatsioonileht viitab.
Järeldus
Universaalset võitjat pole – parem käigurõngas on see, mis sobib rakendusega. Sepistatud rõngad võidavad sisemise tiheduse, terade voolu, tugevuse, löögikindluse ja eriti väsimuse kestuse osas, muutes need õigeks valikuks kiirete, suure koormusega ja töökindluse seisukohalt kriitiliste ajamite jaoks, kus rike on kulukas. Valatud rõngad võidavad maksimaalse suuruse, keeruka geomeetria, peaaegu võrgukujulise materjali kasutamise ja maksumuse poolest, mistõttu on need praktilised valikud väga suurte, aeglase kiirusega hammasrataste jaoks ahjudes, veskites ja rasketes protsessiseadmetes. Kaasaegne kuumtöötlemine ja kontroll vähendavad jõudluse lünka, kuid ei kustuta seda. Otsuse aluseks peaks olema koormus, kiirus, suurus ja seisakute maksumus – mitte see, milline protsess müügibrošüüris tugevamalt kõlab.


